Canadian Submersible Slurry pump Applications
These dense mixtures must be transported, processed, and managed efficiently throughout mining and tailings management systems.
A specialised oil sands slurry pump is required to handle the high solids content and abrasive materials present in oil sands processing operations.
Oil sands processing presents unique pumping challenges due to the composition of the slurry.
These applications require pumps capable of handling high volumes of abrasive slurry while maintaining consistent performance.
Mining operations in provinces such as:
Alberta – oil sands tailings
Ontario – nickel and gold mining
Quebec – gold and iron ore
British Columbia – copper and molybdenum
Saskatchewan – potash mining
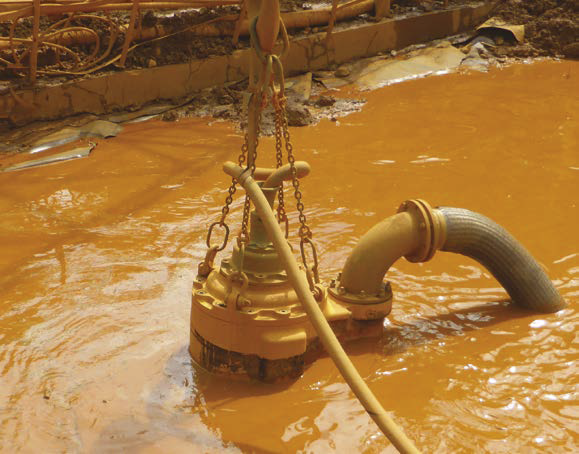
The majority of Canada’s oil sands mining operations are located in northern Alberta, including major mining regions around Fort McMurray.
Some of the largest oil sands projects are operated by major energy producers and require extensive slurry management infrastructure.
Oil sands extraction and processing generate large volumes of slurry that must be transported between processing plants, tailings ponds, and storage facilities.
Reliable slurry pumping systems are therefore critical for maintaining production efficiency and environmental compliance.
Submersible slurry pumps from Goodwin International Ltd are designed to operate directly within slurry environments, allowing reliable pumping of dense mining slurries without the limitations associated with suction-based pumping systems.
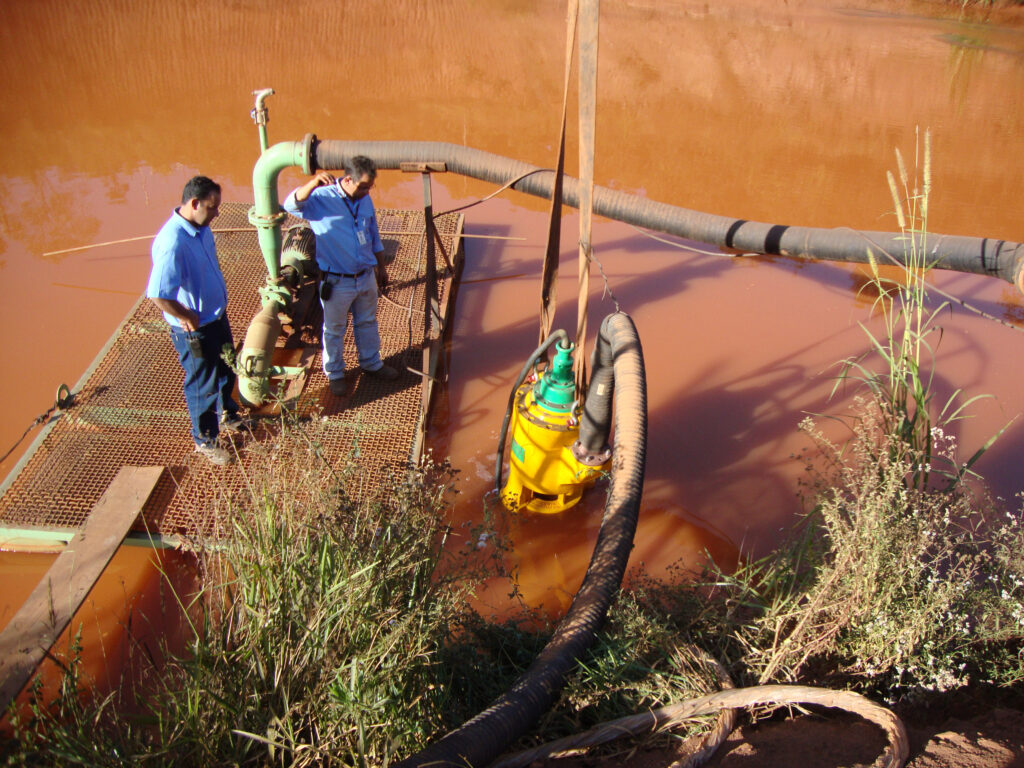
Traditional horizontal slurry pumps often require complex suction arrangements and pump stations. In contrast, submersible slurry pumps operate directly in the slurry source, eliminating suction limitations and improving operational reliability.
Oil sands processing presents unique pumping challenges due to the composition of the slurry:
Traditional horizontal slurry pumps often require complex suction arrangements and pump stations. In contrast, submersible slurry pumps operate directly in the slurry source, eliminating suction limitations and improving operational reliability.
Goodwin pumps are engineered for demanding mining environments where reliability is essential.
Key design features include:
Heavy-duty high-chrome wear components
Large open impellers designed for solids handling
Fully submersible hydraulic motor design
High torque capability for dense slurries
Capability to pump slurries with high specific gravity
Robust construction for continuous mining duty
These features allow Goodwin pumps to handle abrasive tailings materials with reduced wear and improved operational uptime.
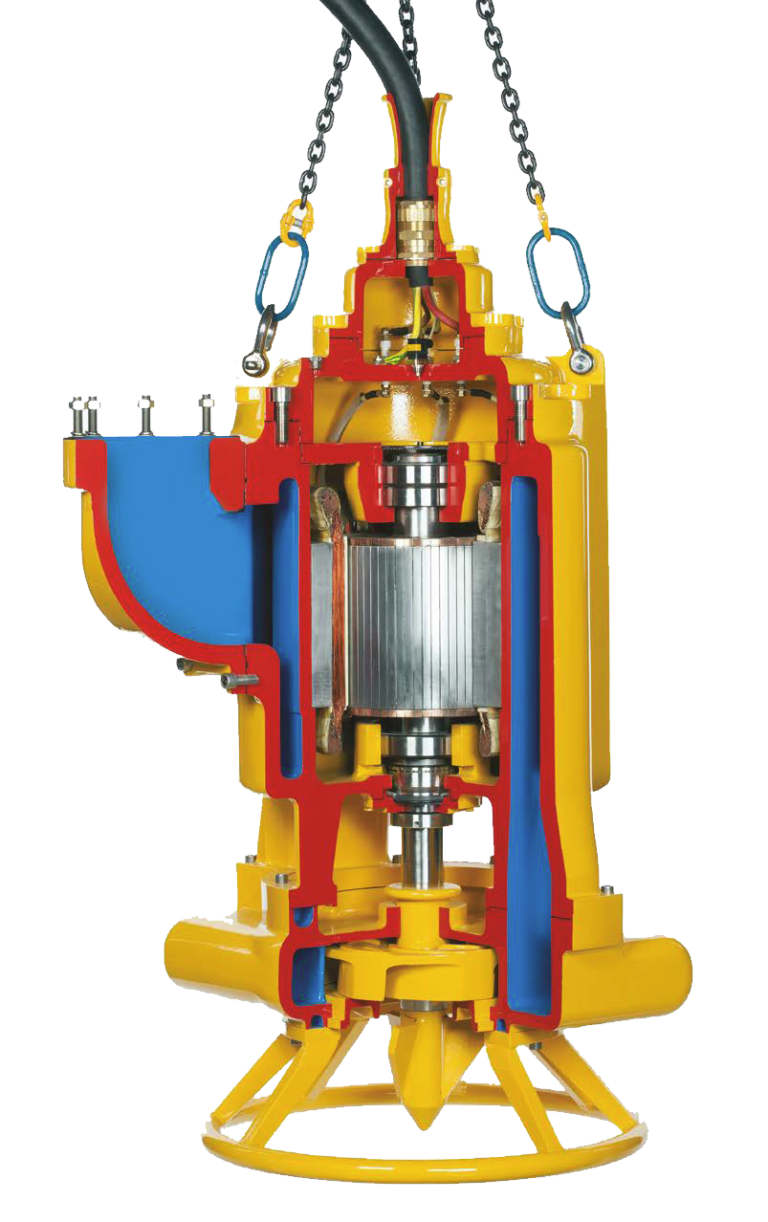
The pump operates directly in the slurry source, eliminating suction lift limitations.
Heavy-duty impellers allow pumping of dense slurries containing large volumes of sand and solids.
Designed to operate in highly abrasive environments typical of oil sands extraction.
Submersible pumps reduce the need for complex pump houses and suction pipework.
Over time, sediment accumulation in tailings ponds can reduce available storage capacity and impact site operations.
Submersible slurry pumps can be used for:
Removing settled tailings deposits
Reclaiming valuable minerals
Maintaining pond capacity
Cleaning settlement lagoons
When mounted to excavators or floating platforms, submersible pumps can also be used for mechanical dredging of tailings ponds.
Contact our team to discuss your tailings pumping requirements.
Effective tailings management is essential for safe and efficient mining operations. Selecting the correct tailings slurry pump ensures reliable slurry handling while minimising operational downtime and maintenance requirements.
Submersible slurry pumps provide a robust solution for pumping abrasive mining tailings in challenging environments commonly found across Canada’s mining sector.